20 de outubro de 2026
Mapa de soldas e rastreabilidade: o que registrar por junta
Rastreabilidade parece burocracia até o dia em que um equipamento falha em campo. Nesse dia o cliente faz uma pergunta só: o problema foi do material, da solda ou do uso?
Quem tem registro responde com registro. Quem não tem, responde com opinião. E opinião não segura reclamação de cliente, muito menos discussão de garantia.
Neste artigo explico o que é o mapa de soldas, o que registrar em cada junta para ter rastreabilidade de verdade e em que momento da fabricação cada registro precisa nascer. O foco é a pequena e média indústria, a caldeiraria que fabrica bem mas ainda controla boa parte disso de cabeça.
Por que registrar junta por junta
O equipamento soldado é a soma de muitas decisões pequenas: qual chapa foi para qual posição, quem soldou cada costura, com qual procedimento, com qual lote de eletrodo ou arame, e qual ensaio liberou o resultado. Se essas decisões não ficaram anotadas no momento em que aconteceram, ninguém reconstrói depois.
A rastreabilidade serve para duas coisas, e as duas valem dinheiro:
- Defesa. Com o registro na mão, você mostra que a chapa é desta corrida, com certificado aprovado no recebimento, e que a solda foi feita com uma EPS qualificada, por soldador qualificado, e passou no ensaio. Sobra pouca margem para cobrarem da fabricação um dano que veio de mau uso ou de operação fora do projeto.
- Contenção. Se o problema foi mesmo de material ou de solda, você sabe quais outras peças receberam a mesma corrida, o mesmo lote de consumível ou o mesmo soldador. Age só nelas, em vez de colocar o pedido inteiro sob suspeita.
Os cinco elos de cada junta
Rastreabilidade de soldagem bem feita amarra cinco informações a cada junta. Se faltar uma, a corrente quebra exatamente no ponto que alguém vai perguntar.
1. Material: posição do desenho, corrida e certificado
Cada posição do desenho (casco, tampo, bocal, flange, reforço) precisa estar ligada à corrida e ao certificado da chapa, do tubo ou do perfil que foi usado ali. Essa é a base da rastreabilidade de materiais.
O ponto crítico é o corte. Uma chapa inteira chega com a marcação da corrida em um lugar só. Depois de cortada em várias peças, só uma delas vai carregar essa marcação, a não ser que alguém transfira a marcação para cada pedaço antes de cortar. Em vaso de pressão pela ASME VIII Div. 1, isso é requisito do código no parágrafo de marcação de material (UG-77): transferir a marcação para cada pedaço antes do corte, ou usar um sistema de marcação codificado aceito pelo Inspetor. Em outros produtos pode não ser exigência de norma, mas é a única forma prática de saber depois de onde veio cada peça.
Já vi muita fábrica conferir o certificado com cuidado no recebimento e perder tudo na mesa de corte, porque a sobra da chapa voltou para o estoque sem marcação nenhuma.
2. Procedimento: a EPS da junta
Cada junta ligada à EPS com que foi soldada. Não basta ter a EPS no arquivo: ela precisa cobrir o material, a espessura, o processo e a posição daquela junta específica. Se a diferença entre os documentos ainda confunde, explico em RQPS x EPS: qual a diferença.
Em pedido com muitas juntas e mais de uma EPS, é o plano de soldagem que define previamente qual EPS vai em cada junta. O mapa de soldas registra o que de fato aconteceu.
3. Soldador: sinete e qualificação válida na data
Cada junta ligada ao sinete (a identificação) do soldador que executou. E esse soldador precisa estar com a qualificação válida na data em que soldou, não só na data da auditoria.
Em vaso de pressão pela ASME VIII Div. 1 isso é requisito do código: a UW-37(f) pede que cada soldador marque o seu sinete junto às soldas que executou ou, alternativamente, que o fabricante mantenha registro dos soldadores de cada junta, disponível ao Inspetor.
Pela ASME IX, a qualificação do soldador se mantém enquanto ele continua soldando com o processo; se ficar seis meses ou mais sem usar o processo, a qualificação para aquele processo expira (QW-322, continuidade). Por isso o controle de continuidade precisa conversar com o mapa de soldas: é ele que prova que o soldador estava em dia quando a junta foi feita. Falo mais disso em revalidação de soldadores.
4. Consumível: lote do eletrodo ou do arame
Cada junta, ou cada equipamento, ligado ao lote do consumível usado. Aqui existe uma escolha de granularidade:
- Lote por equipamento ou por período é o que a maioria das fábricas faz e atende boa parte dos contratos. Você registra quais lotes foram usados naquele equipamento ou naquele intervalo de datas.
- Lote por junta dá mais trabalho no chão de fábrica e normalmente só se justifica quando o contrato pede.
O que não pode é não registrar lote nenhum. Sem isso, se um lote de consumível tiver problema, não há como dizer quais equipamentos ele atingiu.
5. Inspeção: o relatório de END que liberou a junta
Cada junta ligada ao relatório de END que a liberou: visual, líquido penetrante, partícula magnética, ultrassom ou radiografia, conforme o código e o contrato. O relatório tem número, data e identifica as juntas inspecionadas. Se houve reparo, o mapa mostra o reparo e o novo ensaio.
O que é o mapa de soldas
O mapa de soldas é a ferramenta que junta esses cinco elos em um lugar só. Tem duas partes:
- O desenho, com cada junta numerada (J-01, J-02, J-03…). Pode ser o próprio desenho de fabricação com os números marcados, ou um croqui simplificado do equipamento.
- A lista, com uma linha por junta, ligando cada número à EPS, ao soldador, ao lote de consumível e ao relatório de END.
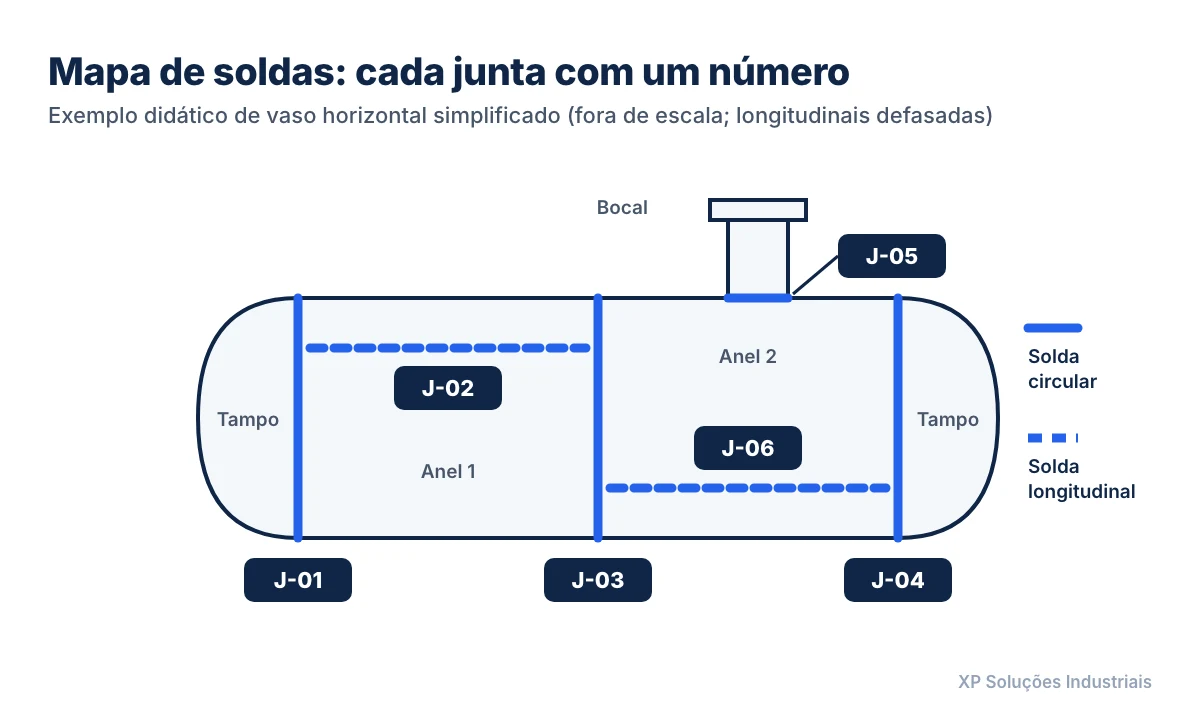
Desenho didático, fora de escala. No equipamento real, cada costura e cada bocal recebe o seu número.
A lista é a parte que trabalha. Um exemplo de como ela fica:
| Junta | EPS | Soldador (sinete) | Lote consumível | Relatório END | Data |
|---|---|---|---|---|---|
| J-01 | EPS-001 | S-07 | Lote A | RX-012 | dd/mm |
| J-02 | EPS-001 | S-03 | Lote A | RX-013 | dd/mm |
| J-03 | EPS-001 | S-07 | Lote B | RX-014 | dd/mm |
| J-04 | EPS-001 | S-03 | Lote B | RX-015 | dd/mm |
| J-05 | EPS-002 | S-11 | Lote C | LP-004 | dd/mm |
| J-06 | EPS-001 | S-11 | Lote B | RX-016 | dd/mm |
Exemplo com valores fictícios, só para mostrar a estrutura. Os códigos de EPS, sinete, lote e relatório seguem a numeração de cada empresa.
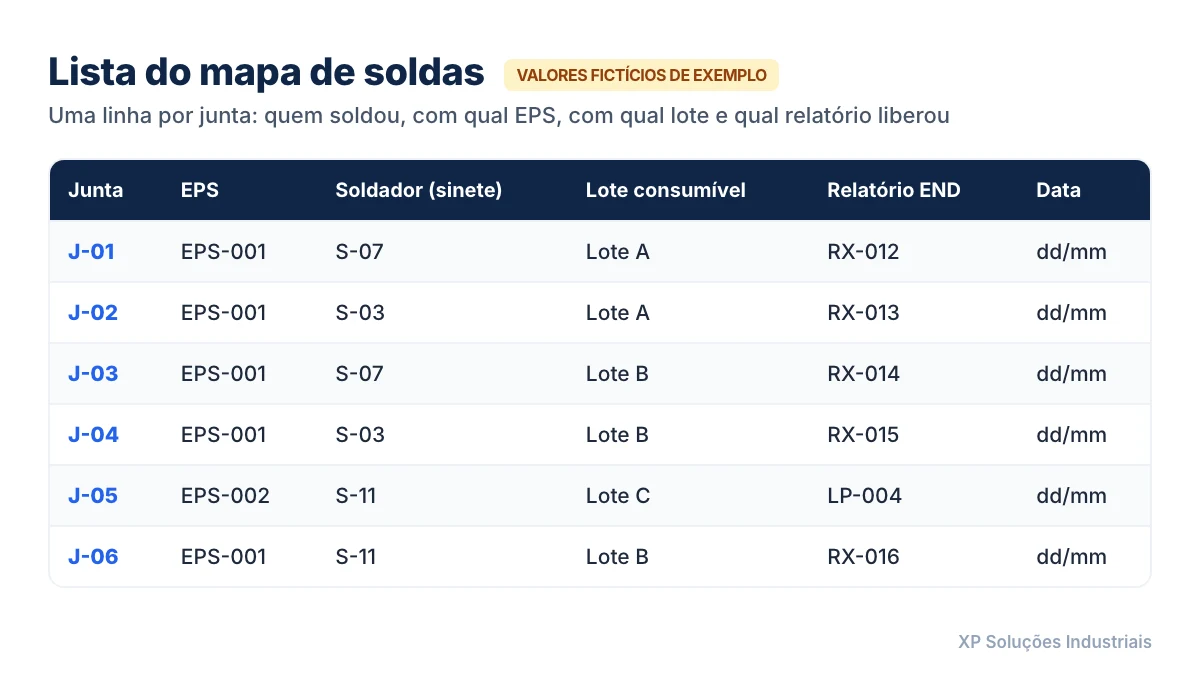
Repare no que a lista permite responder. Se o lote B tivesse problema, as juntas J-03, J-04 e J-06 estariam sob suspeita, e as outras não. Se o soldador S-03 estivesse com a continuidade vencida, você saberia exatamente quais juntas revisar. É isso que a rastreabilidade entrega: um recorte preciso, em vez de “o equipamento inteiro”.
A lista do material (posição do desenho, corrida e certificado) costuma ser um documento à parte, a lista de rastreabilidade de materiais, mas as duas se cruzam pelo desenho: a junta J-01 une o tampo ao primeiro anel do casco, e cada uma dessas posições tem a sua corrida.
A rastreabilidade nasce no recebimento
O erro mais comum é tratar rastreabilidade como tarefa de fim de pedido. Não é. Ela começa quando o material chega e acompanha a peça em cada etapa.
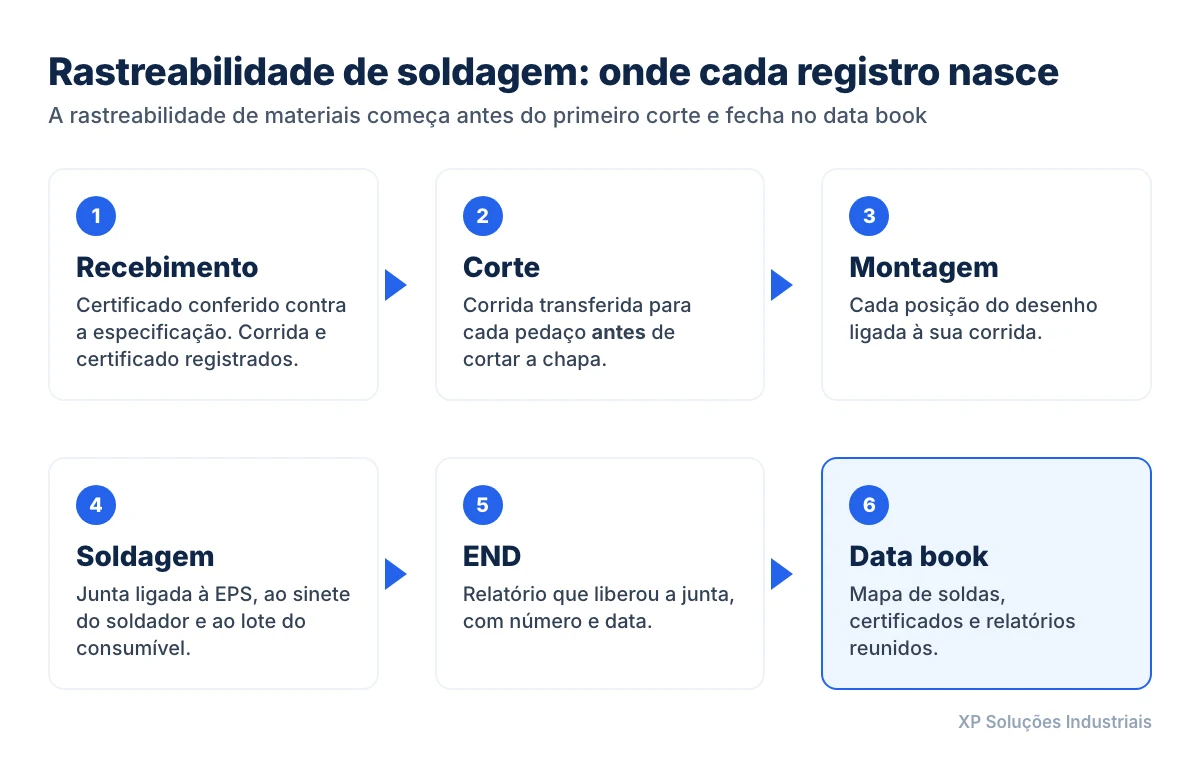
Recebimento. O certificado do material é conferido contra a especificação do pedido: grau do material, composição química, propriedades mecânicas, dimensões, e a corrida do certificado batendo com a marcação física da chapa. Certificado que não atende a especificação, ou que não bate com o material, é recusado ali mesmo. Material com certificado duvidoso que entra no estoque vira problema de todo pedido que usar aquele estoque.
Corte. A marcação da corrida é transferida para cada pedaço antes de cortar. A sobra que volta ao estoque também leva a marcação.
Montagem. Cada peça vai para a sua posição no desenho, e a lista de materiais registra qual corrida foi para qual posição.
Soldagem. Cada junta recebe o sinete do soldador, e o mapa registra EPS, soldador, lote e data. Isso é preenchido no dia, por quem acompanha a produção, não reconstruído depois.
END. O relatório identifica as juntas inspecionadas pelo número do mapa. Reparo e reensaio também entram.
Data book. No fim, o mapa de soldas, a lista de rastreabilidade de materiais, os certificados, as EPS, as qualificações de soldador e os relatórios de END são reunidos no data book. O data book não cria a rastreabilidade; ele só organiza o que foi registrado ao longo da fabricação. Se o registro não existiu no chão de fábrica, não há como montar um data book honesto.
As falhas que mais aparecem
Algumas falhas se repetem em quase toda fábrica que começa a organizar rastreabilidade:
- Corrida não transferida antes do corte. A chapa foi cortada, as peças foram para a montagem, e só uma delas tem marcação. A partir daí, a rastreabilidade de materiais virou suposição.
- Sinete do soldador não registrado. A junta foi feita, mas ninguém anotou quem fez. Em fábrica com dois ou três soldadores no mesmo turno, isso some em uma semana.
- Lote de consumível não registrado. Eletrodo saiu da estufa sem controle de qual lote foi para qual equipamento.
- Mapa preenchido só no fim. É o pior dos quatro, porque parece que existe. Alguém senta na semana da entrega e preenche a lista de memória. O resultado é um documento bonito, que não resiste à primeira pergunta séria de um inspetor.
Nenhuma dessas falhas é técnica no sentido da solda. A solda pode estar perfeita. O que falta é o registro no momento certo, feito por alguém com a responsabilidade clara de fazer.
Quanto controle é suficiente
Não existe um nível único. Vaso de pressão pela ASME VIII, equipamento para cliente de óleo e gás ou fornecimento com especificação da Petrobras costumam pedir rastreabilidade completa, com mapa de soldas e lista de materiais por posição. Estrutura simples para cliente sem exigência documental pode pedir bem menos.
O que eu recomendo para quem está começando: definir o padrão mínimo da casa (material por posição com transferência de corrida, junta numerada com EPS e sinete, lote de consumível por equipamento, relatório de END por junta) e subir o nível quando o contrato pedir. Esse padrão mínimo já responde a maioria das perguntas que aparecem depois da entrega. É também o que sustenta a fábrica quando ela começa a disputar cliente maior, como discuti em soldagem e crescimento estratégico empresarial.
Perguntas frequentes
O que é mapa de soldas? É o desenho do equipamento com cada junta soldada numerada, acompanhado de uma lista que liga cada número à EPS usada, ao soldador que executou, ao lote de consumível e ao relatório de END que liberou a junta.
Mapa de soldas e plano de soldagem são a mesma coisa? Não. O plano de soldagem é feito antes e diz qual EPS e quais inspeções cada junta deve receber. O mapa de soldas registra o que de fato aconteceu: quem soldou, quando, com qual lote e qual ensaio aprovou.
Preciso registrar o lote do consumível em cada junta? Depende do contrato. O mais comum é registrar o lote por equipamento ou por período. Por junta, só quando o cliente ou a especificação pede.
Quando a marcação da corrida precisa ser transferida? Antes de cortar a chapa. Em vaso de pressão pela ASME VIII Div. 1, a transferência de marcação de material é requisito do código. Fora dele, é a única forma prática de manter a rastreabilidade de materiais depois do corte.
O data book substitui o mapa de soldas? Não substitui, contém. O mapa de soldas é um dos documentos que vão para dentro do data book, junto com certificados, EPS, qualificações e relatórios.
Para fechar
Rastreabilidade não se monta no fim do pedido. Se a corrida não foi anotada quando a chapa foi cortada, ninguém lembra depois. Ela nasce no recebimento e acompanha a peça pelo corte, pela montagem, pela soldagem e pelo ensaio, até fechar no data book.
A XP ajuda a montar essa estrutura do jeito que cabe na sua fábrica: elaboração de data book com mapa de soldas e lista de rastreabilidade, IEIS e plano de soldagem para definir antes o que cada junta recebe, e a base do sistema de soldagem, com qualificação de EPS e qualificação de soldadores. Se quiser começar pela EPS, o modelo de EPS ASME em Excel é gratuito.
Fale comigo no WhatsApp (19) 99943-3737: wa.me/5519999433737