28 de setembro de 2026
Dá pra alugar ou emprestar uma EPS? O que ASME IX, AWS D1.1 e ISO 15614 dizem
Há poucos dias recebi uma pergunta que já ouvi de outras formas ao longo dos anos: “Gustavo, você não tem uma EPS de aço carbono pra me alugar ou emprestar? Peguei um equipamento pra fazer e o cliente está pedindo.”
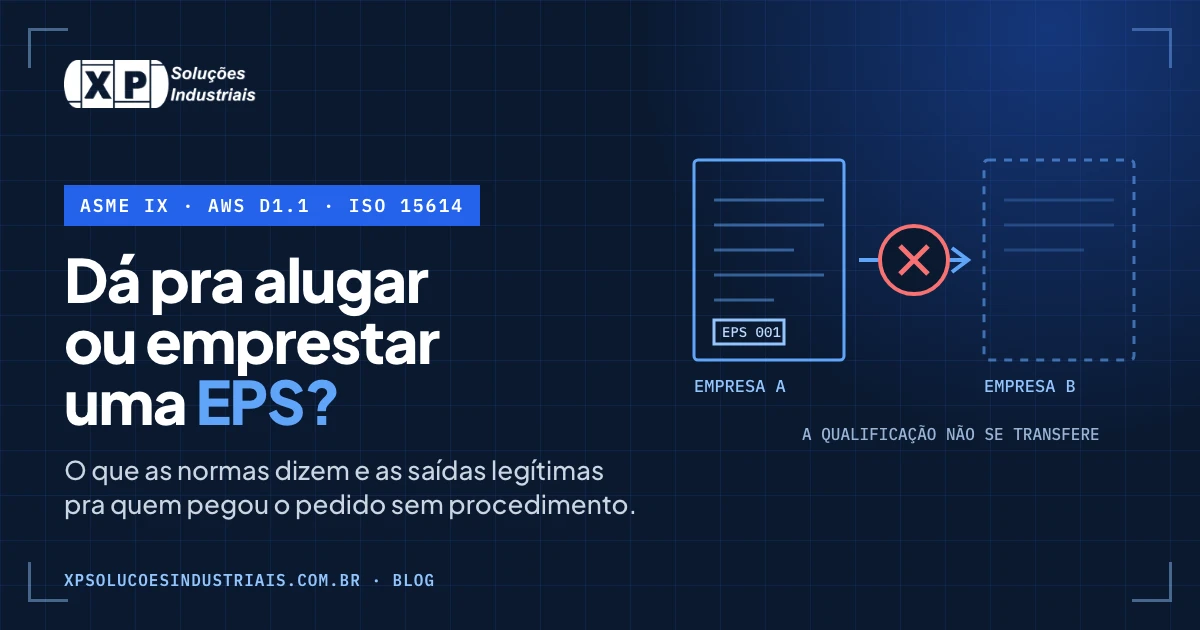
A resposta é não. E não é porque eu não queira ajudar. É porque uma EPS emprestada não vale nada para quem recebe, e vale um problema sério para quem empresta.
Mas a pergunta revela uma coisa mais importante do que a resposta: a empresa fechou um pedido de equipamento sem ter a documentação que o equipamento exige. E isso é muito mais comum do que parece. A fábrica sabe soldar, tem gente boa, tem máquina, mas nunca precisou provar. Até o dia em que precisa.
Este artigo explica por que a EPS não se empresta, o que cada norma diz sobre isso, por que a documentação de soldagem não é burocracia, e quais são as saídas legítimas para quem está com o pedido na mão e nenhum procedimento qualificado.
O que uma EPS realmente prova
A EPS (WPS nas normas americanas) é a receita da solda. A RQPS (PQR) é a prova de que a receita funciona. Se você ainda confunde os dois, comece por este artigo.
O detalhe que muita gente esquece: a RQPS não prova que “aquela combinação de parâmetros funciona no universo”. Ela prova que aquela empresa, com seus soldadores, seus equipamentos, seu controle de consumíveis e seu sistema de qualidade, executou aquele procedimento e obteve resultado aprovado.
A qualificação é um atestado de capacidade da organização. Não é um documento sobre metalurgia. Por isso a norma amarra a EPS a quem qualificou.
Quando você pega a EPS de outra empresa, você está pegando a prova de capacidade de outra empresa. Isso não diz nada sobre a sua.
Por que a documentação existe: soldagem é processo especial
Antes das normas de soldagem, vale olhar a ISO 9001, que quase toda fábrica tem ou quer ter. O item 8.5.1 f) da ISO 9001:2015 exige que a organização valide os processos cuja saída não pode ser verificada por monitoramento ou medição posterior. É o que a indústria chama de processo especial.
Soldagem é o exemplo clássico. Uma solda pronta pode parecer perfeita por fora e estar com falta de fusão, trinca ou fragilização por dentro. O ensaio não destrutivo enxerga parte disso. O ensaio destrutivo enxerga tudo, mas destrói a peça. Então a garantia de qualidade da solda de produção não vem da inspeção da solda de produção. Vem de provar antes, em corpo de prova, que aquele procedimento com aquele soldador entrega o que precisa.
A EPS qualificada, a RQPS e a qualificação do soldador são exatamente essa validação. Não é papel que o cliente inventou pra dificultar. É a única forma que existe de garantir uma solda que não dá pra abrir e olhar.
Quando o cliente pede a documentação junto com o equipamento, ele está pedindo a prova de que a sua solda foi validada. Uma EPS emprestada não é essa prova.
O que a ASME IX diz
A Seção IX é a mais direta sobre isso. A Parte QG, em QG-106, trata da responsabilidade organizacional: cada organização é responsável pela qualificação dos procedimentos e do pessoal que usa. A qualificação feita por uma organização não é válida para outra.
Existe uma exceção, e ela é estreita: organizações que fazem parte do mesmo grupo empresarial, com controle operacional efetivo sobre a qualificação, podem compartilhar EPS, RQPS e qualificação de soldador. Mas isso precisa estar descrito no sistema da qualidade, com a responsabilidade documentada. Matriz e filial, sim. Duas empresas independentes que se conhecem, não.
Ou seja: pela ASME IX, a EPS alugada de um terceiro simplesmente não existe. Um auditor que conheça a norma vai pedir a RQPS, ver que o corpo de prova foi soldado por outra empresa e encerrar a conversa ali.
O que a AWS D1.1 diz
A D1.1 trabalha com a figura do Contratante (Contractor), que na prática é o fabricante: a empresa que executa a soldagem. A qualificação de EPS é do contratante que executou os testes. A norma não tem o conceito de EPS transferível entre contratantes.
O que ela permite é que o Engenheiro responsável pelo projeto aceite, a critério dele, qualificações anteriores, tanto de procedimento quanto de soldador, mediante evidência documentada. Isso costuma aparecer no contrato. Mas “aceitar uma qualificação anterior” não é o mesmo que “usar a EPS do vizinho”. Continua sendo uma qualificação que a sua empresa executou, em outro momento ou outro projeto, e que o cliente concorda em reconhecer.
Aceitar RQPS de terceiro sem vínculo com o fabricante não é o que essa cláusula prevê. E mesmo que o Engenheiro aceitasse, a responsabilidade pela solda em serviço continuaria sendo do fabricante, não de quem emprestou o papel.
O que a ISO 15614-1 diz
Na ISO, o registro de qualificação (RQPS, que a norma chama de WPQR) pertence ao fabricante que executou o corpo de prova. A ISO 15614-1, no item 8.1, diz que a qualificação vale para a soldagem feita em oficinas ou obras sob o mesmo controle técnico e da qualidade desse fabricante, ou seja, quando quem qualificou mantém a responsabilidade completa por toda solda feita com aquele procedimento. O critério é um pouco diferente do da ASME, mas a conclusão é a mesma: quem empresta a RQPS passa a responder pela solda do outro.
Fora disso, o examinador que valida a RQPS não aceita. E, na prática, ele confere a identificação do metal de base e do consumível do corpo de prova contra os certificados, o que torna a “adaptação” de um documento emprestado ainda mais visível.
Por que emprestar é pior do que parece
Quem empresta costuma achar que é só um favor. Não é.
O nome da empresa que qualificou está na RQPS. Se a solda feita pela outra empresa falhar em serviço, o documento que vai aparecer na investigação tem a sua assinatura. Quem emprestou vira parte do problema sem ter vendido nada.
E tem o lado da auditoria: uma RQPS “adaptada” com o nome trocado é fraude documental. Basta um auditor de cliente cruzar a data do corpo de prova com o laboratório e com a data de fundação da empresa. Não fecha. Quando não fecha, o cliente não reprova só a EPS. Reprova a empresa.
Então o que fazer quando o cliente pede EPS e você não tem?
Existem duas saídas, e nenhuma delas é o empréstimo.
1. Qualificar a sua própria EPS. É a saída que funciona em qualquer contrato. Para aço carbono, com processo comum (SMAW, GMAW, FCAW), o custo é menor do que a maioria imagina. Um corpo de prova bem planejado cobre uma faixa ampla de espessuras e várias juntas do equipamento. O gargalo costuma ser o prazo do laboratório, não o dinheiro. E a EPS qualificada fica na empresa: serve pra esse equipamento e pros próximos.
2. Usar procedimento pré-qualificado ou padrão, quando a norma permite. A AWS D1.1 tem o conceito de EPS pré-qualificada: para combinações de metal de base, processo, junta e consumível listadas na norma, o fabricante escreve a EPS sem soldar corpo de prova. A ASME IX, em QW-500, permite usar EPS padrão publicadas pela AWS (SWPS, na sigla em inglês), com limitações de processo e material, e exige que a empresa demonstre o procedimento antes de usar em produção.
Sobre a segunda saída, um aviso de quem já passou por muita auditoria: é comum o contrato não aceitar EPS pré-qualificada nem SWPS. Ele exige procedimento qualificado por corpo de prova, com RQPS. Então antes de contar com isso, leia o contrato e a especificação técnica do cliente. Na dúvida, qualifique.
Repare que as duas saídas têm algo em comum: a EPS é da empresa que vai soldar. Não tem atalho por fora disso.
O que eu respondi ao cliente
Que eu não tinha EPS pra alugar, pelos motivos que estão aqui. E que o caminho era qualificar a dele.
Ofereci o suporte completo: começar pela avaliação dos desenhos do equipamento, pra quantificar quantas EPS realmente são necessárias (quase sempre menos do que a empresa imagina), passar pela qualificação dos procedimentos e dos soldadores, e ir até a entrega do equipamento pronto, inspecionado e com as qualificações em dia.
A conversa está em andamento. Mas a lição já está dada: o pedido foi fechado sem a documentação, e agora ela precisa ser construída com o prazo correndo. Dava pra ter começado antes.
Se você está nessa situação, com equipamento pra fabricar e nenhum procedimento na pasta, fale comigo antes de procurar um empréstimo. O serviço de qualificação de EPS da XP começa pela análise dos desenhos, pra qualificar o mínimo de procedimentos com a maior cobertura possível.